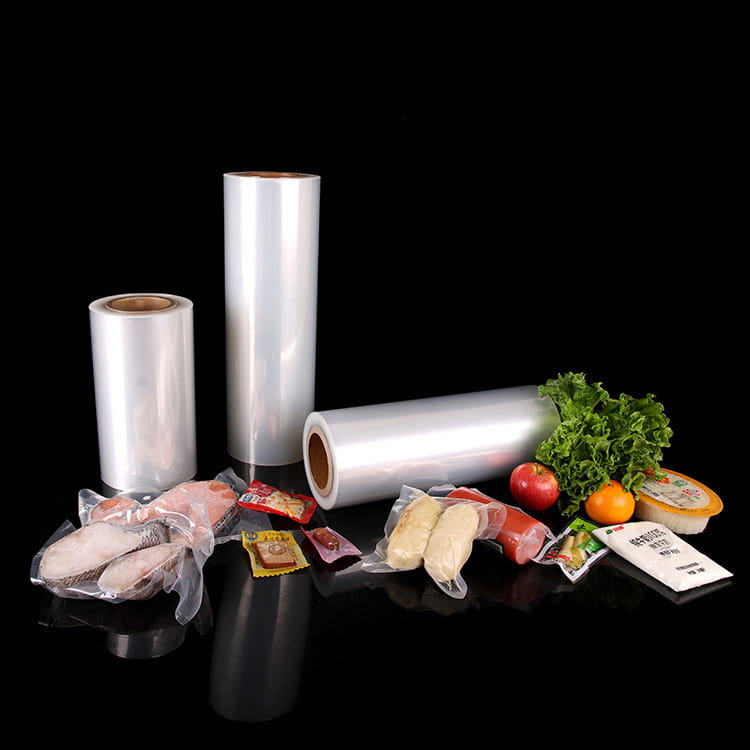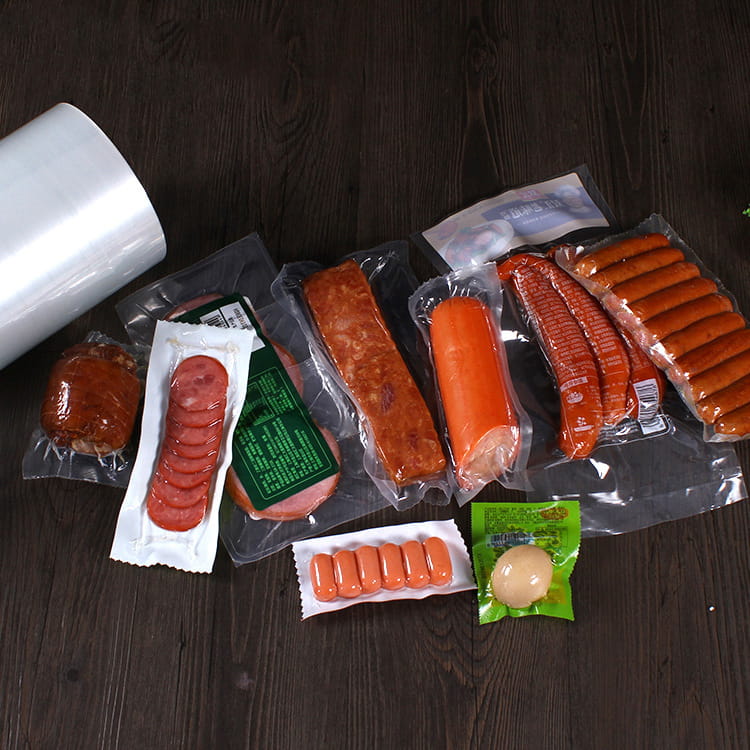


композитная печатная пленка Изготовлен из нескольких слоев материалов с помощью клея или процессов совместной экструзии. Его структура обычно включает слой подложки (например, ПЭТ, БОПП), барьерный слой (например, алюминиевая фольга, EVOH) и термосвариваемый слой. Термосвариваемый слой расположен в самом внутреннем слое и находится в непосредственном контакте с содержимым. Его основная функция — формирование надежного герметизирующего соединения посредством процесса термосварки.
Эта функция кажется простой, но на самом деле ей необходимо сбалансировать множество противоречий:
game between low temperature and high temperature: it must be able to quickly heat-seal at low temperatures to adapt to high-speed production lines, and it must remain stable in high-temperature environments to resist sterilization treatment;
balance between flexibility and rigidity: it must be soft to fit the shape of the package, and it must be tough enough to resist extrusion and puncture during transportation;
coordination of transparency and barrier: it must ensure the visual appeal of the package, and effectively block external factors such as oxygen and moisture.
performance defects of the heat seal layer may directly lead to packaging failure:
Недостаточная прочность термосварки приводит к утечке, что приводит к потере или загрязнению содержимого;
Старение термосвариваемого слоя приводит к его расслоению, что разрушает барьерные свойства;
Неравномерные термосварки создают слабые места, снижая ударопрочность упаковки.
performance of the heat seal layer is not a single indicator, but a complex system determined by material properties, processing technology and environmental adaptability. The following are four core dimensions:
Низкотемпературная термосвариваемость является основой высокоскоростных линий по производству упаковки. Если взять в качестве примера литой полипропилен (CPP), то его температура термосварки обычно на 20-30 ℃ ниже, чем у традиционного полиэтилена (PE), что означает более низкое энергопотребление оборудования и более короткое время термосварки (можно сократить до менее чем 0,5 секунды), тем самым значительно повышая эффективность производства.
realization of low-temperature heat sealability depends on the molecular structure design of the material:
Распределение молекулярной массы: CPP с узким распределением молекулярной массы имеет более низкую температуру плавления, но необходимо сбалансировать прочность термосваривания и ударную вязкость с помощью технологии смешивания;
Выбор добавок: добавление пластификаторов, таких как полибутен (ПБ), может снизить температуру плавления, но количество добавок необходимо контролировать, чтобы не повлиять на барьерные свойства.
Для пищевых продуктов, требующих высокотемпературной стерилизации (например, консервов, упаковок для еды быстрого приготовления) или лекарств (например, для инъекций), термосвариваемый слой должен выдерживать температуру приготовления 121°C или даже выше. В модифицированном полиэтилене (ПЭ) используется технология смешивания (например, добавление сополимера этилена и винилацетата EVA или сополимера этилена и акриловой кислоты EAA) для повышения температуры плавления до температуры выше 140 ° C при сохранении прочности термосваривания.
key to high temperature stability lies in the thermal oxidation stability of the material:
addition of antioxidants can delay the degradation of the material at high temperatures;
formation of cross-linked structures (such as through radiation cross-linking) can improve the heat resistance of the material.
uniformity of the heat seal layer directly affects the sealing integrity of the package. The film thickness deviation must be controlled within ±5%, otherwise it is easy to cause local overheating or poor sealing. In the composite process, the film thickness is monitored in real time by an online thickness gauge, and the extrusion amount is adjusted using a closed-loop control system to ensure the consistency of the heat seal layer thickness.
destruction of uniformity may be caused by:
Колебания сырья: например, неравномерное распределение молекулярной массы полимера;
Отклонения параметров обработки: например, несоответствующая температура экструзии и скорость охлаждения;
Условия транспортировки и хранения: например, высокая температура и высокая влажность, вызывающие поглощение влаги или кристаллизацию материала.
Прочность термосварки является основным показателем для измерения надежности герметизации. Требования к прочности термосварки в разных сценариях применения существенно различаются:
Обычная пищевая упаковка: должна выдерживать вибрацию и экструзию во время транспортировки, чтобы предотвратить утечку содержимого;
Упаковка лекарств: должна быть защищена от прокола иглой, чтобы обеспечить стерильную изоляцию;
Упаковка промышленной продукции: должна выдерживать штабелирование тяжелых предметов, чтобы упаковка не сломалась.
improvement of heat seal strength needs to be achieved by optimizing heat seal temperature, pressure and time. For example, in CPP heat sealing, the heat seal conditions of 130℃, 0.3MPa, and 1 second can achieve a strength of 22N/15mm, while modified PE requires 150℃, 0.4MPa, and 1.5 seconds.
performance of the heat seal layer not only determines the sealing of the package, but also affects the overall reliability through the following mechanisms:
1. Герметизация: прямой барьер для предотвращения утечки содержимого.
В упаковке для жидкостей недостаточная прочность термосварки может легко привести к образованию микроотверстий или трещин, вызывающих утечку содержимого. Например, в упаковке соевого соуса прочность термосварки должна составлять ≥18 Н/15 мм, чтобы выдерживать вибрацию и экструзию во время транспортировки.
Нарушение герметизации может вызвать цепную реакцию:
Утечка содержимого приводит к потере продукта;
В упаковку попадают внешние загрязнения, ускоряя порчу содержимого;
Доверие потребителей снижается, что наносит ущерб имиджу бренда.
uniformity of the heat seal layer affects the continuity of the barrier layer. If bubbles or stratification appear in the heat seal area, the oxygen permeability will increase significantly, causing oxidation of the contents. In coffee packaging, the close combination of the heat seal layer and the aluminum foil layer can reduce the oxygen permeability to below 0.5cm³/(m²·24h·0.1MPa), extending the shelf life to 18 months.
damage of barrier properties may be caused by:
Недостаточная адгезия между слоем термосварки и барьерным слоем;
Микропоры, образующиеся в процессе термосваривания;
Старение материала, вызванное факторами окружающей среды (такими как влажность и температура).
toughness of the heat seal layer determines the puncture and tear resistance of the package. In frozen food packaging, the modified PE heat seal layer needs to be improved by adding toughening agents (such as POE) to improve low-temperature toughness to prevent brittle cracking at -18°C.
Недостаточные механические свойства могут привести к:
Разрыв упаковки при транспортировке и рассыпание содержимого;
Потребителям трудно открыть упаковку, что влияет на удобство использования;
Деформация упаковки при штабелировании, снижающая эффективность хранения.
improvement of heat seal layer performance needs to be promoted in a coordinated manner from three aspects: materials, processes and design:
1. Инновационный материал: функциональный композит.
Модификация наноматериалов: улучшение механических свойств слоя термосварки за счет добавления наноглины, нанокремнезема и т. д.;
Применение материалов на биологической основе: материалы на биологической основе, такие как полимолочная кислота (PLA) и полигидроксиалканоат (PHA), могут снизить воздействие упаковки на окружающую среду;
Разумная разработка материалов: внедрение материалов с фазовым переходом (PCM) делает термосвариваемый слой чувствительным к температуре и адаптируется к потребностям логистики холодовой цепи.
2. Модернизация процесса: точный контроль
Технология онлайн-мониторинга: мониторинг процесса термосварки в режиме реального времени с помощью инфракрасных термометров, лазерных толщиномеров и другого оборудования;
Цифровое моделирование: используйте анализ методом конечных элементов (FEA) для прогнозирования распределения напряжений в термосвариваемом слое и оптимизации параметров процесса;
Система управления с обратной связью: автоматически регулирует температуру, давление и скорость термосваривания в соответствии с данными мониторинга, чтобы обеспечить согласованность.
3. Оптимизация дизайна: легкая конструкция.
Утончающая конструкция: уменьшить толщину термосвариваемого слоя, сохранив при этом эксплуатационные характеристики, и снизить материальные затраты;
Многослойная композитная структура: достижение баланса между производительностью и стоимостью за счет градиентного распределения различных материалов;
Легко отрываемая конструкция: встраивайте ослабленную структуру в термосвариваемый слой, чтобы улучшить удобство открывания потребителем.