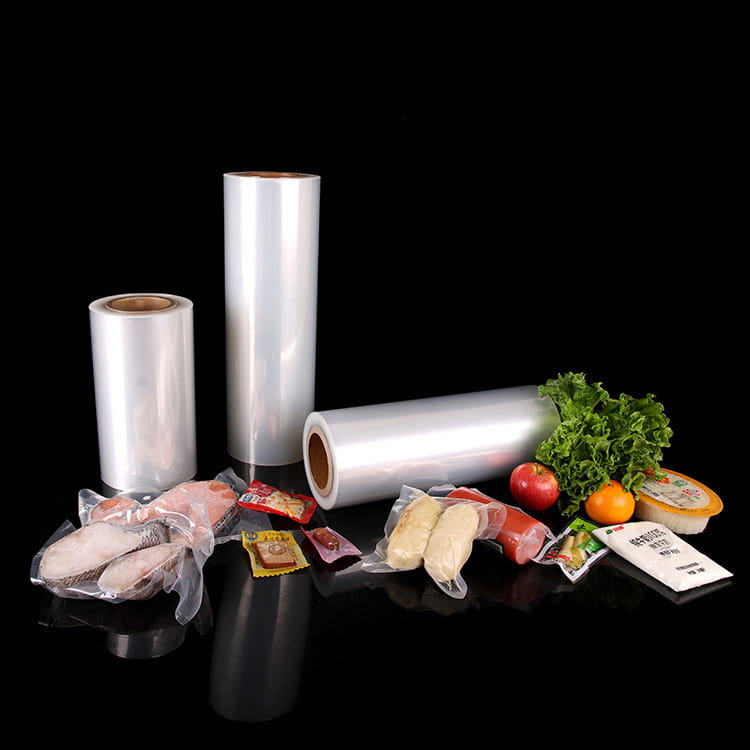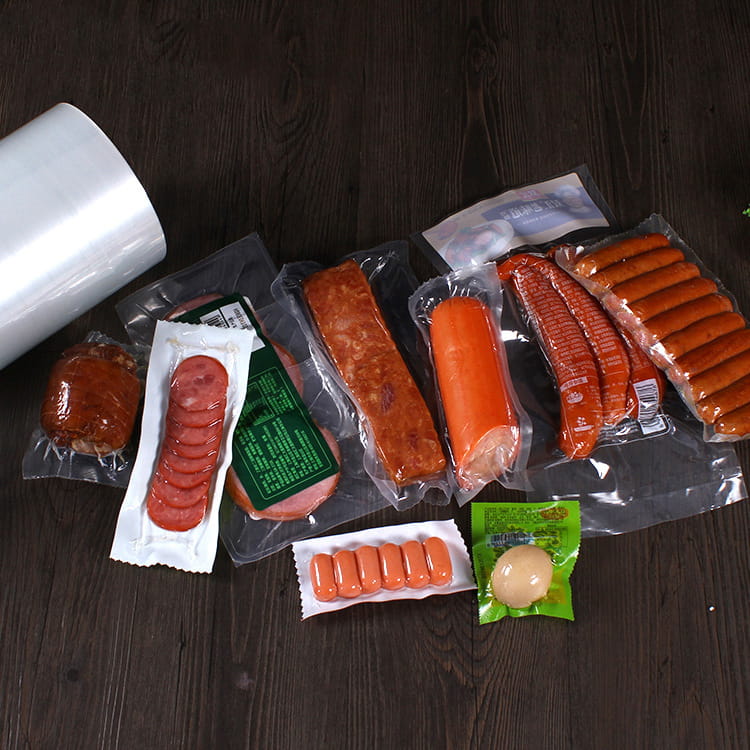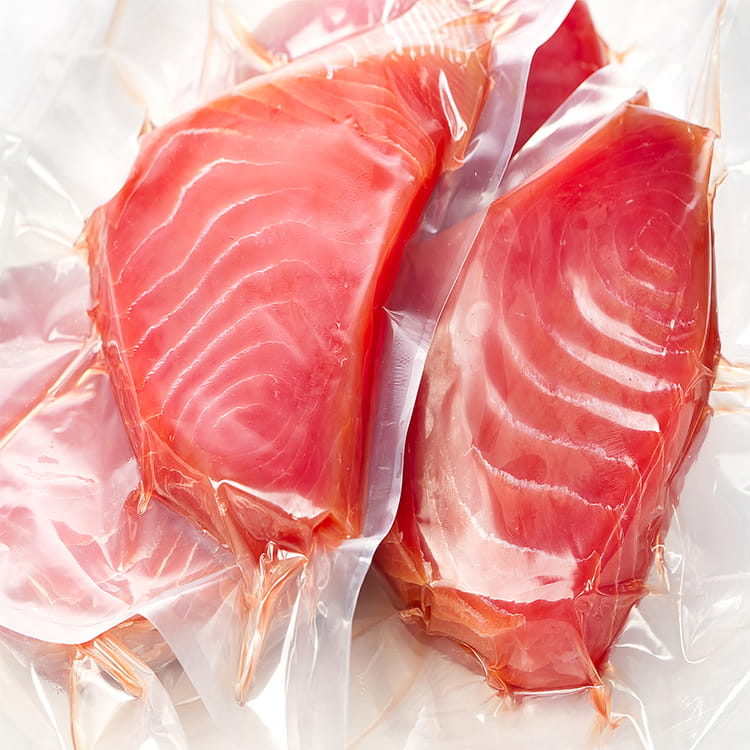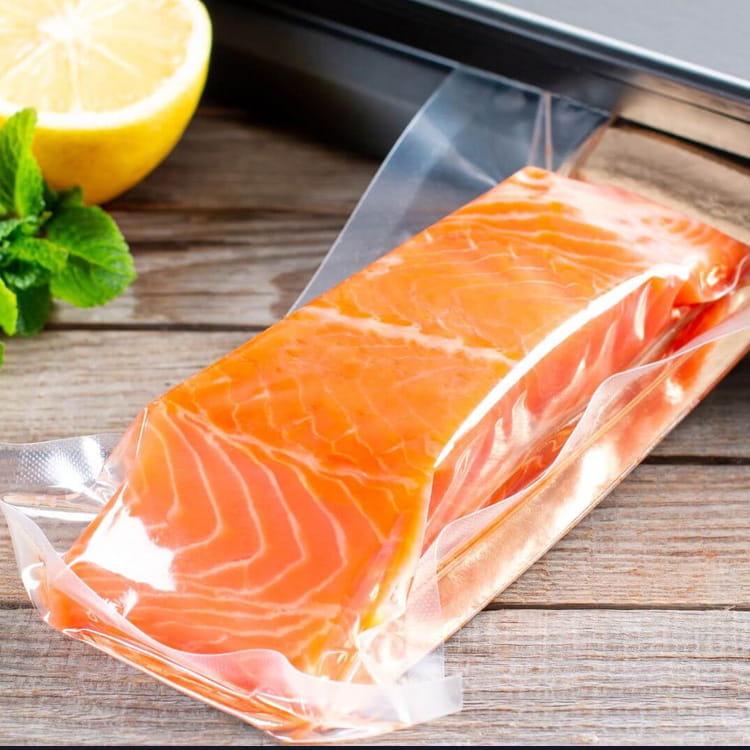


Введение: Определение формирующих и неформующихся пленок в гибкой упаковке
Гибкая упаковка скоропортящихся продуктов, особенно в пищевой и медицинской отраслях, основана на важнейшем различии между двумя семействами пленок: формирующими и неформующими. Первые предназначены для глубокого растяжения или формирования полости (термоформования), тогда как вторые остаются плоскими и служат покрытием или верхним полотном. Понимание этой разницы важно при определении Верхняя и нижняя барьерная пленка системы для таких применений, как упаковка в модифицированной атмосфере (MAP) или вакуумная скин-упаковка. Взаимодействие между нижней лентой (формирующей пленкой) и верхней лентой (неформирующей пленкой или крышкой) определяет целостность уплотнения, проникновение кислорода и устойчивость к механическому проколу. В этой статье представлено техническое глубокое погружение в материаловедение, показатели производительности и критерии выбора этих пленок с акцентом на высокобарьерные структуры с использованием совместной экструзии EVOH, PA и PE.
Данные промышленных исследований показывают, что переход от стандартных монослойных пленок к правильно подобранной формирующей/неформирующейся высокобарьерной системе может снизить скорость передачи кислорода (OTR) более чем на 90 %, продлевая срок хранения продукта с 7–10 дней до 25–30 дней для свежего красного мяса. Синергия между двумя полотнами не подлежит обсуждению: формирующая пленка должна выдерживать глубокую вытяжку, не утончаясь сверх допустимых пределов, в то время как неформующаяся пленка должна обеспечивать постоянную термосвариваемость и характеристики сгибания. В этой статье разбираются физические и химические требования каждого из них, приводятся сравнительные данные и приводится тематическое исследование по повышению эффективности упаковки мяса.
Технические основы формирования пленок
Формовочные пленки, часто называемые нижними полотнами, являются «рабочими лошадками» термоформовочных упаковочных линий. Их нагревают и формуют в вакууме или под давлением, чтобы создать карман, в котором удерживается продукт. А Высокобарьерная термоформовочная пленка должен уравновешивать три часто противоречивых свойства: глубокую вытяжку, равномерное распределение толщины и чрезвычайно низкий OTR (обычно ≤ 1,0 куб.см/(м²·24ч·атм) для высоких барьерных свойств). Полимерная архитектура обычно включает центральный слой EVOH (этиленвиниловый спирт), который обеспечивает кислородный барьер, окруженный клеевыми связующими слоями и структурными слоями из полиамида (PA) для механической прочности и полиэтилена (PE) для герметизации.
Ключевые механические требования к формованию пленок
- Удлинение при разрыве: Минимум 300% (MD и TD) для обеспечения степени глубокой вытяжки до 3:1 или 4:1 без разрыва.
- Устойчивость к драпировке и провисанию: Пленки должны оставаться стабильными по размерам при нагревании до температуры формования (обычно от 90°C до 130°C).
- Устойчивость к проколу: ≥ 15 Н (при использовании ASTM F1306), чтобы выдерживать острые края костей в упаковке мяса.
- Равномерность разбавления: Хорошо продуманный Коэкструдированная пленка PA PE может ограничить утонение в самых глубоких углах до ≤ 35% от первоначальной толщины, сохраняя барьерные характеристики.
Роль EVOH в структурах термоформования
EVOH является золотым стандартом кислородной барьерности в гибкой упаковке. Однако его барьерные свойства по отношению к кислороду линейно ухудшаются с увеличением относительной влажности. Для формирования пленок, используемых во влажных или замороженных продуктах, слой EVOH должен быть защищен влагостойкими слоями (например, слоями PA или толстыми слоями PE). Типичная формовочная пленка может иметь структуру: PE (герметик)/связка/EVOH/связка/PA (внешняя сторона). PA обеспечивает не только стойкость к истиранию, но также способствует лучшей термоформуемости из-за своего аморфного характера. Значения OTR для такого 5-слоя EVOH Высокобарьерная пленка может составлять всего 0,3–0,5 куб.см/(м²·24ч·атм) при 23°C и относительной влажности 50 %, но увеличивается до 1,5–2,0 куб.см/(м²·24ч·атм) при относительной влажности 85 %, если связующие слои недостаточны.
| Недвижимость | Стандартная формовочная пленка (PA/EVOH/PE) | Высокоэффективная формовочная пленка (PA/EVOH/PA/EVOH/PE) |
|---|---|---|
| Общая толщина (мкм) | 120–180 | 150–250 |
| OTR (см3/(м²·24ч·атм)) | 1,2–1,8 | 0,3–0,6 |
| СПВП (г/(м²·24ч)) | 4–7 | 2–4 |
| Максимальная глубина вытяжки (мм) | 60–80 | 90–120 |
Неформирующиеся пленки: роль верхних перемычек и крышек
Неформующиеся пленки, также называемые верхними полотнами или крышками, не подвергаются какой-либо глубокой вытяжке. Вместо этого их кладут плашмя на образовавшийся карман и запечатывают под воздействием тепла и давления. Несмотря на эту, казалось бы, более простую роль, технические требования к Защитная пленка с высоким барьером одинаково строги. Пленка должна иметь отличную складку (оставаться плоской без скручивания), постоянную температуру начала термосваривания (обычно 115–135°C) и высокую устойчивость к расслоению во время отслаивания. В приложениях, требующих легкого отделения, требуется контролируемая прочность уплотнения (например, 5–10 Н/15 мм), тогда как для герметичного уплотнения требуется прочность на отрыв выше 25 Н/15 мм.
Верхние и нижние веб-фильмы: синергетическое сочетание
В полной упаковочной системе верхняя лента (неформующаяся) и нижняя лента (формующаяся) редко бывают идентичными. Верхнее полотно часто тоньше (40–90 мкм) и предназначено для обеспечения возможности печати, оптической прозрачности и защиты от запотевания. Его барьерный слой (обычно EVOH или ПЭТ с покрытием из оксида алюминия) должен соответствовать OTR нижнего полотна или превышать его, чтобы избежать эффекта «слабого звена». Например, если формовочная пленка имеет OTR 0,5 куб.см/(м²·24ч·атм), а закрывающая пленка допускает 3,0 куб.см/(м²·24ч·атм), то в общем OTR упаковки будет преобладать закрывающая часть. Вот почему указание Верхняя и нижняя барьерная пленка как система имеет решающее значение. Реальные аудиты показали, что несоответствие барьерных слоев является причиной 40% случаев преждевременной порчи мясных продуктов MAP.
- Противотуманные покрытия: Требуется для охлажденных продуктов для сохранения видимости.
- Легкая очистка с лазерной насечкой: Позволяет частично открыться, не разрывая пленку.
- Высокое скольжение и антистатичность: Незаменим для высокоскоростных горизонтальных формовочно-упаковочных машин (HFFS).
Одним из заметных нововведений является использование ориентированного ПА (ОПА) в неформующихся пленках для повышения стойкости к проколу при одновременном уменьшении толщины. Структуры OPA/EVOH/PE обеспечивают превосходное соотношение жесткости и веса и все чаще заменяют крышки на основе ПЭТ в мясных лотках.
Основные различия: формирующиеся и неформующиеся пленки – сравнительная таблица
Чтобы выбрать правильную пленку для каждого полотна, инженеры должны понимать отдельные показатели производительности. В таблице ниже приведены фундаментальные различия между формирующими и неформующимися пленками в контексте высокобарьерной гибкой упаковки.
| Параметр | Формирование пленки (нижнее полотно) | Неформирующаяся пленка (Top Web/Lidding) |
|---|---|---|
| Возможность термоформования | Да – необходимо растягивать в форму (коэффициент вытяжки до 1:4) | Нет – остается ровным; только небольшой изгиб |
| Типичный диапазон толщины | 120–250 мкм (толще, чтобы компенсировать истончение) | 40–90 мкм (тоньше, потому что нет утончения) |
| Первичное механическое напряжение | Прокол и растяжение во время формования; истирание после заполнения | Удар при герметизации; прочность на отслаивание при открытии |
| Слой герметика | Обычно полиэтилен (низкая температура плавления, хорошая клейкость). | ПЭ или модифицированный ПП (более широкое окно уплотнения) |
| Положение барьерного слоя | По центру или ближе к стороне продукта | Часто ближе к внешней поверхности (для защиты EVOH от влаги) |
| Типичное требование OTR | ≤ 1,0 куб.см/(м²·день) | ≤ 1,5 куб.см/(м²·день) (но соответствует нижнему полотну) |
На высокоскоростных упаковочных линиях формируемая пленка также должна иметь низкое трение на нагревательных пластинах и постоянное провисание. Неформующиеся пленки, наоборот, требуют отличных свойств разматывания и рассеивания статического электричества для предотвращения разрывов полотна. Эти взаимодополняющие, но различные характеристики определяют выбор Формирующие и неформующие пленки специализированная инженерная задача.
Высокобарьерная структура: роль совместной экструзии EVOH, PA и PE
Как формирующие, так и неформующиеся пленки достигают высоких барьерных характеристик за счет многослойной совместной экструзии, обычно 5, 7 или 9 слоев. Центральный кислородный барьер почти всегда представляет собой EVOH (с содержанием этилена 27–44 мол%). Более низкое содержание этилена обеспечивает лучшую барьерность, но плохую технологичность. Структурной основой является PA6 или аморфный PA (PA6I/6T), который способствует глубине термоформования и устойчивости к проколу. Слой герметика, обычно полиэтилен или смесь LLDPE и LDPE, обеспечивает герметичное уплотнение в широком диапазоне температур. На изображении ниже показана типичная 5-слойная соэкструдированная высокобарьерная пленка, используемая как для формования, так и для неформования (с соотношением толщины слоев, регулируемым для каждой роли).
При формировании пленок слой ПА размещают снаружи (или внутри), чтобы защитить EVOH от растрескивания при глубокой вытяжке. Для неформирующихся пленок можно использовать ту же структуру, но часто слой ПА заменяют материалом с более высоким модулем, таким как ПЭТ или ОРА, для уменьшения удлинения. Использование EVOH Высокобарьерная пленка Технология позволяет упаковщикам достигать значений OTR ниже 0,2 куб.см/(м²·день) с помощью 7-слойной конструкции, включающей дополнительные слои EVOH и PA. Однако оптимизация затрат часто приводит к 5-слойной соэкструзии со связующими слоями на основе полиолефинов, привитых малеиновым ангидридом, обеспечивающих прочность межслойной адгезии > 5 Н/15 мм.
Применение в упаковке мяса: вакуумная скин-упаковка и термоформование.
Упаковка мяса представляет собой одно из наиболее требовательных применений высокобарьерных гибких пленок, сочетающих в себе глубокую вытяжку, высокую влажность и четкие контуры продукта. Две доминирующие технологии основаны на формовании и неформовании пленок: вакуумная скин-упаковка (VSP) и термоформование MAP. В системе VSP верхняя полоса (неформующаяся) нагревается и плотно прижимается к мясу с помощью вакуума, повторяя каждый контур, тогда как нижняя полоса (формующаяся) предварительно формируется лишь незначительно. Это требует Вакуумная упаковочная пленка обладать исключительной мягкостью и высоким удлинением (> 400%). Обычно ВСП использует структуру PA/EVOH/PE общей толщиной 80–120 мкм и OTR ≤ 0,8 куб.см/(м²·сут).
И наоборот, при традиционном термоформовании используется жесткая нижняя полоса (формовка), которая создает глубокую полость, а неформуемая верхняя полоса просто герметизируется поперек фланца. Для крупных кусков говядины формовочная пленка должна выдерживать глубину вытяжки 100 мм и более. Данные европейского мясоперерабатывающего предприятия (анонимно) показали, что при переходе со стандартной формовочной пленки PA/PE на 5-слойную Коэкструдированная пленка PA PE с центральным EVOH содержание кислорода внутри упаковки снизилось с 2,5% до 0,3% через 14 дней, а срок хранения увеличился с 18 до 34 дней при 2°С. Ключевым моментом была равномерная толщина EVOH по всем сформированным углам, которая оставалась выше 6 мкм даже при степени вытяжки 3,2:1.
Руководство по выбору пленок для упаковки мяса
- Свежее красное мясо (высокая капельность): Используйте неформирующую пленку с антизапотевающим покрытием и формирующую пленку с высоким WVTR (чтобы обеспечить испарение влаги?) – фактически с низким WVTR для предотвращения высыхания. Толщина EVOH ≥ 8 мкм.
- Обработанное мясо (салями, ветчина): Требуют высокой устойчивости к проколам костных фрагментов; используйте формовочные пленки с высоким содержанием ПА (содержание ПА 40%).
- Замороженное мясо: Необходимо избегать хрупкости; выбирайте формовочную пленку с низкотемпературными модификаторами ударопрочности (например, смесью ЭВА).
Гибкая упаковочная пленка для мяса также должен соответствовать правилам FDA и ЕС, касающимся контакта с пищевыми продуктами, особенно в отношении миграции олигомеров EVOH. Ведущие переработчики используют линии совместной экструзии, которые поддерживают чистоту EVOH и исключают наличие остаточных растворителей. Подводя итог, можно сказать, что выбор формирующего или неформирующегося мяса не является просто механическим; речь идет о балансе поглощения кислорода, удержания влаги и механической целостности на протяжении всей холодовой цепи.
Выбор между формирующими и неформирующими пленками: ключевые параметры
При проектировании гибкой упаковочной конструкции инженеры должны решить, какое полотно (или оба) будет высокобарьерным элементом. Во многих случаях оба варианта являются высокими барьерами для достижения общего OTR упаковки ниже 0,5 куб.см/(м²·день). Однако существуют сценарии, когда только формирующая пленка или только неформующаяся пленка содержит EVOH, в зависимости от геометрии и стоимости продукта. В таблице ниже представлена матрица решений.
| Сценарий применения | Барьер, предназначенный для формирования пленки | Барьер назначен неформирующейся пленке | Рекомендуемая структура |
|---|---|---|---|
| Неглубокий противень (мясное филе, сыр) | Да – существенно | Опционально – может быть стандартным PE | Формование: ПА/ЭВОН/ПЭ; Неформующийся: ПЭ или ПЭТ/ПЭ. |
| Глубокая вытяжка (целая курица, ветчина на кости) | Да – обязательно | Да – чтобы избежать попадания кромок | Оба: PA/EVOH/PE с содержанием EVOH не менее 8 мкм. |
| Вакуумный скин-пакет (ВСП) | Часто низкий барьер (5–10 куб.см/м²·день) | Высокий барьер (EVOH или AlOx) | Формовка: ПА/ПЭ; Неформующийся: PA/EVOH/PE |
Еще одним важным параметром является интерфейс уплотнения. Когда неформующаяся пленка герметизируется с формирующейся пленкой, слои герметика должны быть совместимыми. Несовместимые герметики (например, ПП-герметик на верхней перегородке и ПЭ-герметик на нижней) приведут к ослаблению герметизации или загрязнению уплотняющих планок. Самый современный Верхние и нижние веб-фильмы используйте соэкструдированный слой герметика из ЛПЭНП с температурой плавления 110–125°C. Для достижения герметичного соединения прочность прилипания в горячем состоянии через 0,2 секунды должна составлять > 3 Н/15 мм.
Наконец, экономические соображения: формовочные пленки обычно дороже за квадратный метр, поскольку они толще и содержат больше ПА. Однако, если более тонкая, не образующая высокобарьерная пленка может заменить более толстую формирующую барьерную пленку, общий расход материала может снизиться на 20–30%. Оценки жизненного цикла (LCA) упаковки мяса показывают, что переход с формовочной пленки толщиной 180 мкм на формовочную пленку толщиной 120 мкм с барьерной крышкой 50 мкм снижает расход полимера на 28% при сохранении того же OTR, поскольку слой EVOH крышки не утончается во время формования. Это классический пример синергии формирующих и неформующихся пленок.
Часто задаваемые вопросы (FAQ)
В1: Можно ли использовать неформирующуюся пленку в качестве формирующей, если глубина вытяжки очень мала?
Технически неформующаяся пленка (например, ПЭТ/EVOH/PE толщиной 60 мкм) может выдерживать глубину вытяжки 5–10 мм без разрывов, но она не будет иметь необходимого удлинения или распределения толщины для сохранения барьерных свойств. Для любой глубины вытяжки более 10 мм требуется специальная формовочная пленка из ПА или аморфного ПЭТ, чтобы предотвратить чрезмерное утончение и образование отверстий.
Вопрос 2: Какова максимальная степень вытяжки, достижимая при использовании высокобарьерной пленки PA/EVOH/PE?
Для 5-слойной соэкструдированной пленки, содержащей 25% PA и 10% EVOH, обычно коэффициент вытяжки составляет 1:3,5. Для 7-слойных пленок с дополнительными слоями PA возможны коэффициенты вытяжки до 1:4,5. Толщину после формовки следует измерить в самом глубоком углу; безопасный нижний предел составляет 35% от первоначальной толщины, чтобы слой EVOH оставался непрерывным.
Вопрос 3: Как влага влияет на высокобарьерные пленки на основе EVOH в упаковке охлажденного мяса?
Кислородный барьер EVOH снижается по мере увеличения относительной влажности. При относительной влажности 90 % OTR может быть в 8–10 раз выше, чем при относительной влажности 50 %. Чтобы избежать этого, используйте многослойные пленки с толстыми влагонепроницаемыми слоями (ПЭВП или ПП) с обеих сторон EVOH. На практике для охлажденного мяса (2–4°C, относительная влажность внутри упаковки 85–95%) эффективный OTR незащищенной пленки из EVOH может возрасти до 4–5 см3/(м²·день), что недостаточно для длительного срока хранения. Всегда требуйте данные испытаний при высокой относительной влажности.
Вопрос 4: В чем разница между закрывающей пленкой и верхним полотном при термоформовании?
При термоформовании верхнее полотно представляет собой неформующуюся пленку, которая приклеивается к сформированному нижнему полотну после загрузки продукта. Защитная пленка представляет собой разновидность верхних полотен, обычно предварительно нарезанных или рулонных, и часто тоньше (30–60 мкм). Все закрывающие пленки являются неформующимися, но не все верхние полотна являются закрывающими (некоторые верхние полотна также слегка подвергаются термоформованию в VSP).
В5: Могу ли я переработать соэкструдированные пленки PA/EVOH/PE?
se films are multi-material and generally not accepted in curbside recycling streams due to the difficulty of separating EVOH and PA from PE. However, some advanced recycling facilities use solvent-based separation or pyrolysis. Many meat packers are switching to mono-material PE-based high barrier films (with SiOx coating) to improve recyclability, but those have lower thermoforming depth.