

Технологический скачок: почему многослойная коэкструдированная пленка превосходит однослойные структуры
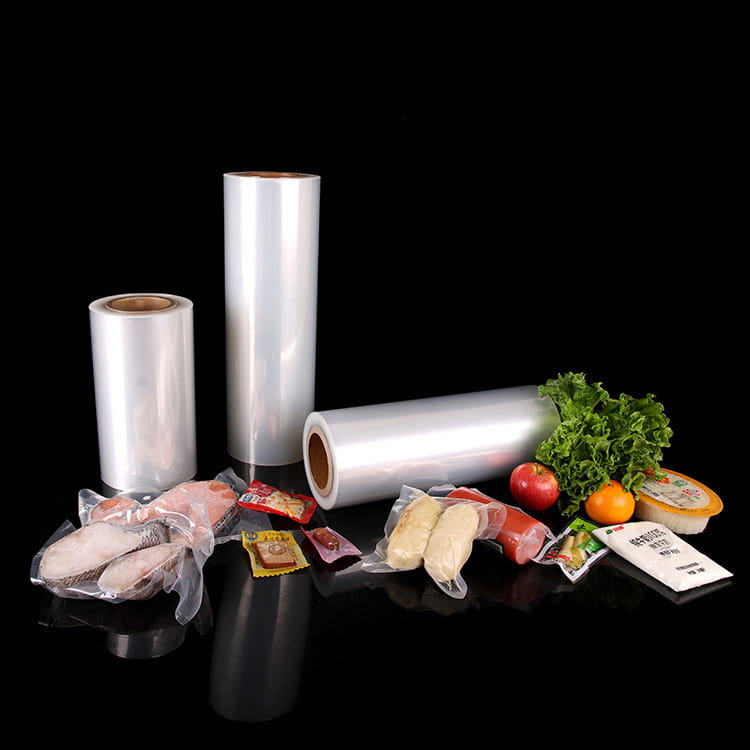
За последние три десятилетия в упаковочной отрасли произошла фундаментальная трансформация, вызванная переходом от однослойной экструдированной пленки к сложной. многослойная коэкструдированная пленка архитектуры. Эта эволюция не просто постепенная; он представляет собой полное переосмысление того, как барьерные свойства, механическая прочность и герметизирующие характеристики могут быть интегрированы в единую конструкцию. Традиционные однослойные пленки вынуждали инженеров находить компромисс между противоречивыми требованиями, такими как жесткость и прочность или барьерные характеристики и стоимость. Технология коэкструзии устраняет эти компромиссы, комбинируя отдельные полимерные слои, каждый из которых оптимизирован для определенной функции.
Современный соэкструдированные многослойные пленки обычно включают пять, семь, девять или даже одиннадцать слоев, а некоторые усовершенствованные линии производят до 15 слоев. Каждый слой вносит свой уникальный вклад: внешний слой обеспечивает термостойкость и блеск, средний слой придает механический объем, а тонкие внутренние слои могут достигать почти нулевой проницаемости для газов и влаги. По промышленным данным за последние пять лет преобразователи, использующие соэкструзия сократили расход материала в среднем на 18-25%, одновременно улучшив характеристики кислородного барьера более чем на 300% по сравнению с эквивалентными однослойными структурами. Такое резкое повышение эффективности объясняет, почему соэкструзия стала стандартом по умолчанию для требовательных приложений гибкой упаковки.
Технический анализ: как соэкструзия пластика обеспечивает индивидуальное распределение барьерного слоя
По своей сути, соэкструзия пластика включает одновременную экструзию нескольких потоков расплавленного полимера через одну головку, где они сливаются и соединяются без отдельных этапов склеивания. Основная задача заключается в достижении точного распределение барьерного слоя через Интернет. Даже микроскопические изменения толщины слоя могут создать слабые места, которые ухудшают общую эффективность барьера. Усовершенствованная технология соэкстракционной пленки решает эту проблему с помощью трех ключевых подсистем: конструкция блока подачи, оптимизация геометрии матрицы и измерение толщины в реальном времени.
Эволюция фидблоков: от простого A/B/A к сложному расположению слоев
Первые фидблоки создавали базовые трехслойные структуры. Сегодняшние системы используют технологию мультипликатора для разделения и рекомбинации потоков полимеров, генерируя экспоненциально больше слоев. 9-слойный фидблок может обеспечить однородность слоев в пределах /- 3% по ширине полотна, обеспечивая постоянные барьерные свойства даже при высокой производительности.
Технология штампов для совместной экструзии с раздувом и литьем
оба соэкструзия пленки с раздувом и на линиях литья под плоскую штамповку произошли серьезные инновации. Спиральные матрицы для выдувной пленки теперь имеют независимые зоны контроля температуры для каждого слоя, что предотвращает смешивание и поддерживает четкие границы раздела. В результате соэкструдированная пленка структуры теперь могут надежно включать EVOH, полиамид или полигликолевую кислоту (PGA) в качестве ультратонких барьерных слоев, иногда всего лишь 2-4% от общей толщины, но обеспечивающих более 90% защиты от кислорода.
Сравнительный анализ: коэкструзия пленки с раздувом и технология отливки пленки
Понимание разницы между выдувным и литым многослойная совместная экструзия Методы необходимы для выбора правильного процесса. Хотя оба производят соэкструдированные многослойные пленки Их возможности существенно различаются в отношении расположения слоев, допуска по толщине и экономичности продукции.
| Параметр | Коэкструзия выдувной пленки | Коэкструзия литой пленки |
|---|---|---|
| Количество слоев типичное | от 3 до 11 слоев | От 3 до 9 слоев (возможно выше) |
| Однородность слоя | /- 5 % в Интернете | /- 2% (лучше для тонких барьеров) |
| Распределение барьерного слоя | Может варьироваться по краям (эффект шеи) | Исключительная однородность |
| Скорость производства | 80-150 м/мин | 150-300 м/мин |
| Киноориентация | Двухосный (сбалансированная сила) | Ориентация на направление машины |
Для наиболее гибкой упаковки, требующей распределение барьерного слоя и прозрачности, соэкструзия литья обеспечивает превосходные оптические свойства и контроль толщины. Тем не менее, соэкструзия пленки с раздувом остается доминирующей для применений, требующих высокой прочности на разрыв, таких как сверхпрочные мешки или стоячие пакеты с жесткими требованиями к испытаниям на падение. Многие средние и крупные переработчики работают на обеих линиях, используя литье для высокоскоростных барьерных пленок и выдувание для обеспечения структурной прочности.
Контроль качества и однородность слоев при производстве коэкструдированной пленки
Одна из наиболее устойчивых технических проблем в технология соэкстракционной пленки поддерживает постоянную толщину слоя по всей ширине матрицы и в течение длительных производственных циклов. Даже незначительные отклонения в температуре плавления или соотношении вязкостей между полимерами могут вызвать разрыв слоя или инкапсуляцию, при которой один слой полностью исчезает. Современные линии используют несколько контрмер.
- Линейный контроль толщины использование датчиков ближнего инфракрасного диапазона (NIR) или датчиков емкости, которые измеряют вклад каждого слоя в реальном времени.
- Автоматическая регулировка зазора матрицы используя термораспорные болты, которые реагируют на петли обратной связи, сохраняя общую разницу толщины ниже 2%.
- Согласование вязкости расплава алгоритмы, которые регулируют скорость вращения винта и температурные профили для поддержания стабильных межслоевых интерфейсов.
- Системы уменьшения бортов кромки которые обрезают неровные края и перерабатывают их обратно в основной слой, сокращая отходы до 12%.
Полевые данные с крупнообъемных упаковочных линий показывают, что правильное внедрение этих мер контроля увеличивает выход продукции при первом проходе с 82% до 96%, что значительно снижает затраты на отходы. Кроме того, это позволяет использовать более тонкие барьерные слои (до 1,5 микрон для EVOH) без риска образования пор. Эта точность открыла двери для многослойная коэкструдированная пленка конструкции, которые являются одновременно высокопроизводительными и экономичными с точки зрения использования материалов.
Обзор отрасли: Конвертеры, использующие системы управления слоями в реальном времени, сообщают о снижении количества жалоб клиентов, связанных с отказом барьера, более чем на 65 % по сравнению с методами ручной регулировки. Переход к управлению с обратной связью теперь считается минимальным стандартом для любой серьезной операции совместной экструзии.
Устойчивое развитие и сокращение расхода материалов: роль технологии пленки Coex
Вопреки прежним предположениям, что многослойные пленки усложняют переработку, соэкструзия пластика развивалась для поддержки целей экономики замкнутого цикла. Ключевой инновацией является разработка совместимых систем материалов, в которых все слои имеют общий базовый полимер (например, полностью полиэтиленовые или полностью полипропиленовые структуры). Это позволяет всему соэкструдированная пленка перерабатываться как единый поток материала без расслаивания.
Последние достижения включают в себя:
- Уменьшенное количество слоев за счет функциональных градиентов: Вместо 11 отдельных слоев в новых технологиях соэкстракции используются градиентные интерфейсы, которые по-прежнему обеспечивают барьерные характеристики, но упрощают сортировку материалов.
- Включение содержимого, переработанного после потребления (PCR) в основные слои, часто до 30% ПЦР без потери механической целостности, при условии, что ПЦР получен из совместимых источников пленки.
- Истории успеха, снижающие оценку: Типичный пакет-стойка, в котором раньше требовался монослой толщиной 120 микрон, теперь работает с монослоем толщиной 85 микрон. многослойная коэкструдированная пленка , что означает сокращение потребления ископаемого пластика на 29% на тысячу пакетов.
Оценки жизненного цикла (LCA), опубликованные в журналах упаковочной отрасли, неизменно показывают, что гибкая упаковка, полученная методом коэкструзии, имеет меньший углеродный след, чем жесткие альтернативы или ламинаты на основе фольги, в первую очередь из-за меньшего веса и меньшей энергии при транспортировке. По мере развития технологий химической переработки ожидается, что даже сложные соэкстракционные пленки, состоящие из нескольких материалов, будут обеспечивать рекуперацию по замкнутому циклу.
Будущие горизонты: интеллектуальная коэкструзия и интеграция Индустрии 4.0
Следующее поколение соэкструдированные многослойные пленки будут формироваться тремя совпадающими тенденциями: интеллектуальным управлением процессами, наноинженерными барьерами и требованиями проектирования для переработки. Экструзионные линии, которые уже используются на ведущих предприятиях, включают модели искусственного интеллекта (ИИ), которые прогнозируют изменения вязкости до того, как они вызовут дефекты, предварительно регулируя температуру в блоке подачи в течение миллисекунд.
Кроме того, соэкструзия пленки с раздувом получает выгоду от новых конструкций штампов, которые позволяют быстро менять рецепты без продувки всей системы, что сокращает отходы при перенастройке до 40%. Такая гибкость позволяет сократить производственные циклы, соответствующие моделям запасов «точно в срок», сокращая складские расходы и устаревшие запасы.
Что касается эффективности барьера, исследователи тестируют реактивные нанослои, которые самовосстанавливают микродефекты, потенциально устраняя необходимость в толстых барьерных секциях. В сочетании с технологиями цифровой печати будущее экструдированная пленка Линии будут производить специальные конструкции для конкретных продуктов, предлагая различные барьерные зоны в одном рулоне. Такой уровень индивидуализации, невозможный при однослойном или клеевом ламинировании, позиционирует коэкструзию как платформу для создания устойчивой и высокоэффективной упаковки на следующее десятилетие.
Часто задаваемые вопросы (FAQ)
Вопрос 1: Какое максимальное количество слоев можно получить при коммерческой совместной экструзии гибкой упаковки?
Стандартные коммерческие линии обычно имеют от 5 до 11 слоев, а специализированные лабораторные или высокопроизводительные производственные линии — до 15 слоев. При наличии более 11 слоев сложность конструкции матрицы и увеличения числа блоков подачи возрастает экспоненциально, но для большинства применений от 9 до 11 слоев обеспечивают оптимальный баланс между производительностью и удобством использования.
Вопрос 2: Чем отличается распределение барьерного слоя при совместной экструзии с раздувом и литьем?
Коэкструзия литья обеспечивает превосходную однородность слоя, часто достигая отклонения в пределах /-2% по всему полотну, что имеет решающее значение для ультратонких барьерных слоев, таких как EVOH, толщиной 2-4 микрона. При совместной экструзии с раздувом могут наблюдаться локальные изменения толщины из-за нестабильности пузырьков и эффекта сужения, обычно /-5% или выше. Для применений с высокими барьерными свойствами, таких как продукты питания, чувствительные к кислороду, предпочтительна соэкструзия литья.
Вопрос 3: Можно ли перерабатывать соэкструдированные многослойные пленки в рамках стандартных процессов переработки пластика?
Да, если они спроектированы как конструкции из мономатериала (например, полностью из полиэтилена или полностью из полипропилена) с совместимыми связующими слоями. Многие соэкстракционные пленки теперь имеют сертификаты пригодности для вторичной переработки. Однако пленки, содержащие несовместимые барьеры, такие как EVOH или PA, требуют специализированных линий по переработке или современной химической переработки. Промышленность переходит к рекомендациям по проектированию для переработки, чтобы упростить этот процесс.
Вопрос 4: Какова типичная разница в стоимости производства однослойной и многослойной коэкструдированной пленки?
Первоначальные капиталовложения в линии многослойной соэкструзии на 40-70% выше, чем в однослойные экструдеры. Однако эксплуатационные затраты могут быть на 15-25% ниже на квадратный метр продукции за счет меньшего использования материала (более тонкая общая толщина) и исключения отдельных этапов ламинирования. Окупаемость инвестиций обычно достигается в течение 12–24 месяцев для приложений среднего и большого объема.
Вопрос 5: Как при совместной экструзии пластика происходит добавление переработанного материала без ущерба для барьерных слоев?
Переработанный контент (PCR) размещается исключительно в некритических внутренних слоях, в то время как первичные барьерные слои остаются снаружи или рядом с уплотнениями. Это предотвращает образование микроотверстий в барьере примесями при ПЦР. Современные конструкции блоков подачи также позволяют фильтровать расплав ПЦР до того, как он попадет в барьерные потоки, обеспечивая чистоту интерфейсов.