

1. Определение типов полиэтиленовых пленок: LDPE, LLDPE и HDPE.
Полиэтиленовые (ПЭ) пленки доминируют в гибкой упаковке благодаря своей универсальности, химической стойкости и экономической эффективности. Промышленные приложения основаны на трех основных подгруппах: пленка ПВД (полиэтилен низкой плотности), пленка LLDPE (линейный полиэтилен низкой плотности) и пленка HDPE (полиэтилен высокой плотности). Каждый из них обладает различными механическими и оптическими свойствами, определяемыми разветвлением и кристалличностью полимерной цепи. Понимание этих различий имеет основополагающее значение для производители полиэтиленовой пленки при разработке инженерных решений для упаковки пищевых продуктов, сельскохозяйственных чехлов или промышленных вкладышей для тяжелых условий эксплуатации.
ПЭВД характеризуется высокой гибкостью, прозрачностью и ударной вязкостью. LLDPE обеспечивает превосходную прочность на разрыв и устойчивость к проколу благодаря своей линейной структуре с короткими ответвлениями. ПЭВП обладает высокой кристалличностью, обеспечивает жесткость, барьерные характеристики и превосходную химическую стойкость. В таблице ниже приведены основные технические параметры, обычно используемые в линиях по производству пленки с раздувом и в процессах нанесения экструзионного покрытия.
| Недвижимость | Пленка ПВД | ЛПЭНП пленка | ПНД пленка |
|---|---|---|---|
| Плотность (г/см³) | 0,917 – 0,930 | 0,915 – 0,925 | 0,941 – 0,965 |
| Предел прочности (MD, МПа) | 10 – 20 | 25 – 45 | 25 – 40 |
| Удлинение при разрыве (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Скорость проникновения водяного пара (WVTR, г/(м²·сут)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Оптическая четкость | Высокий | Средне-высокий | Низкопрозрачный |
| Типичные применения | Термоусадочная пленка, легкая упаковка, пакеты | Стретч-пленка, сверхпрочные мешки, вкладыши | Бакалея, пакеты-майки, промышленная пленка |
В современном производстве смешивание ПЭНП и ЛПЭНП оптимизирует технологичность при сохранении прочности. Для высокопрочных применений, пленка HDPE manufacturers часто используют соэкструзию литой или раздувной пленки, чтобы объединить жесткость HDPE с герметизирующими слоями. Эти профили свойств напрямую влияют на конструкцию кристалла, эффективность охлаждения и натяжение обмотки. рулон полиэтиленовой пленки производственные линии.
2. Экструзия пленки с раздувом: основная технология производства трубчатых пленок
Экструзия пленки с раздувом остается наиболее распространенным методом производства пленка ПВД , пленка LLDPE и многослойные соэкструдированные структуры. В этом процессе расплавленный полимер выталкивается вверх через кольцевую головку, надувается внутренним воздухом с образованием пузыря, охлаждается воздушным кольцом и сжимается в плоскую форму. рулон полиэтиленовой пленки запас. Ключевые переменные управления включают степень набухания (BUR), высоту линии замерзания (FLH) и скорость отрыва, которые в совокупности определяют механическую ориентацию пленки и профиль толщины.
Промышленные данные показывают, что соотношение BUR от 2:1 до 4:1 обеспечивает сбалансированные свойства на растяжение в направлении MD/TD. Современный линии выдувной пленки включают автоматический контроль профиля, IBC (внутреннее пузырьковое охлаждение) и гравиметрическое дозирование для поддержания отклонения манометрического давления ниже ±5%. Типичная линия для промышленные полиэтиленовые рулоны может производить 250–500 кг/ч для однослойного полиэтилена высокой плотности, в то время как многослойные линии (3, 5 или 7 слоев) повышают барьерность за счет интеграции слоев PA или EVOH. На схеме ниже показаны основные компоненты системы экструзии пленки с раздувом.
Расширенный линии выдувной пленки теперь интегрируют мониторинг толщины в режиме реального времени с помощью емкостных датчиков и автоматического нагрева штампов, что позволяет изготовленное на заказ полиэтиленовое покрытие производство с жесткими допусками (±5–8%). Эти технические обновления имеют решающее значение для промышленные полиэтиленовые рулоны которые требуют постоянной ширины горизонтальной укладки и уменьшения отходов материала.
3. Усовершенствованная соэкструзия: инженерные структуры пленок PA/PE и пленок PA/PP.
Для требовательных барьерных применений, таких как вакуумная упаковка, упаковка в модифицированной атмосфере (MAP) и химическая защита, однослойных полиэтиленовых пленок недостаточно. Инженеры полагаются на многослойную соэкструзию, сочетающую полиамид (ПА) с полиолефинами. Примечательно, пап/пе пленка и пленка па/пп представляют собой передовые инженерные конструкции, которые соединяют кислородный барьер (слой PA) с герметичностью и влагостойкостью (слои PE или PP). Такие пленки обеспечивают скорость пропускания кислорода (OTR) всего 2–8 см³/(м²·день·атм) при 23°C и относительной влажности 50% по сравнению с >2000 см³ для стандартного полиэтилена.
В типичной 5-слойной конфигурации совместной экструзии (ПА/связка/ПЭ/связка/ПА или симметричный ПА/ПЭ) сердцевина из ПА способствует устойчивости к проколу, сохранению аромата и механической прочности. Для термоформования, пленка па/пп обеспечивает более высокую термостойкость (температура плавления >160°C) по сравнению со структурами на основе полиэтилена, что делает его идеальным для реторт-пакетов или упаковки горячего розлива. Данные промышленных испытаний показывают, что соэкструдированная пленка PA/PE снижает процент отказов упаковки на 40% в сегментах замороженных продуктов благодаря повышенной устойчивости к растрескиванию при изгибе.
Ключевые преимущества совместной экструзии ПА/ПЭ и ПА/ПП
- Улучшение кислородного барьера до 98% по сравнению с однослойным полиэтиленом.
- Отличная термоформуемость для лотков глубокой вытяжки (коэффициент вытяжки ≥6 мм).
- Повышенная химическая стойкость к маслам, жирам и растворителям.
- Совместимость с высокоскоростными линиями формования-запечатывания.
Ведущий производители полиэтиленовой пленки использовать линии многослойного выдува или литья со специальными связующими смолами для обеспечения межслоевой адгезии > 4 Н/15 мм. Результат долговечен рулон полиэтиленовой пленки запасы, соответствующие строгим правилам контакта с пищевыми продуктами и промышленным стандартам, таким как EN 13678.
Рисунок: Производство рулонов многослойного полиэтилена — пример промышленной соэкструзии барьерных пленок.
4. Технические параметры нестандартных полиэтиленовых листов и промышленных рулонов
Производство изготовленное на заказ полиэтиленовое покрытие и промышленные полиэтиленовые рулоны требует точного контроля ширины, толщины, диаметра сердцевины и механических свойств. Типичный рулон полиэтиленовой пленки Размеры по ширине от 500 мм до 3000 мм, наружный диаметр рулона до 1000 мм (внутренний диаметр сердцевины 76 мм или 152 мм). Для тяжелых промышленных покрытий или строительных пароизоляций листы HDPE толщиной 100–300 мкм изготавливаются с УФ-стабилизаторами и противоскользящей обработкой поверхности.
Важнейшим параметром экструзии пленки с раздувом для изготовления листов по индивидуальному заказу является ширина плоской поверхности, которая напрямую коррелирует с окружностью пузырька и натяжением намотки. Кроме того, в следующей таблице приведены типичные характеристики пленка LLDPE и пленка ПВД промышленные рулоны:
| Параметр | Изготовленный на заказ лист ПЭНП | Промышленные рулоны LLDPE | Рулоны для тяжелых условий эксплуатации из полиэтилена высокой плотности (HDPE) |
|---|---|---|---|
| Диапазон толщины (мкм) | 25 – 250 | 40 – 200 | 80 – 350 |
| Макс. ширина рулона (мм) | 2800 | 3000 | 2500 |
| Предел прочности (MD, МПа) | 15–22 | 35–50 | 28–45 |
| Ударная вязкость (падение дротика, г) | 150–350 | 350–800 | 200–500 |
| Дополнительные опции | Противоскользящая, антиблокировочная, УФ | Антистатический, скользящий | УФ, технический углерод |
Для изготовленное на заказ полиэтиленовое покрытие Производители корректируют конструкцию шнека экструдера (барьерные шнеки со смесительными секциями) и зазор матрицы (0,8–2,5 мм) для поддержания однородности толщины. Высокоскоростные намоточные машины с замкнутым контуром управления натяжением исключают телескопирование и обеспечивают постоянную твердость рулона, что необходимо для последующих процессов переработки, таких как изготовление пакетов или ламинирование.
5. Ключевые области применения рулонов полиэтиленовой пленки в различных отраслях промышленности
Адаптивность пленка ПВД , пленка LLDPE и coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
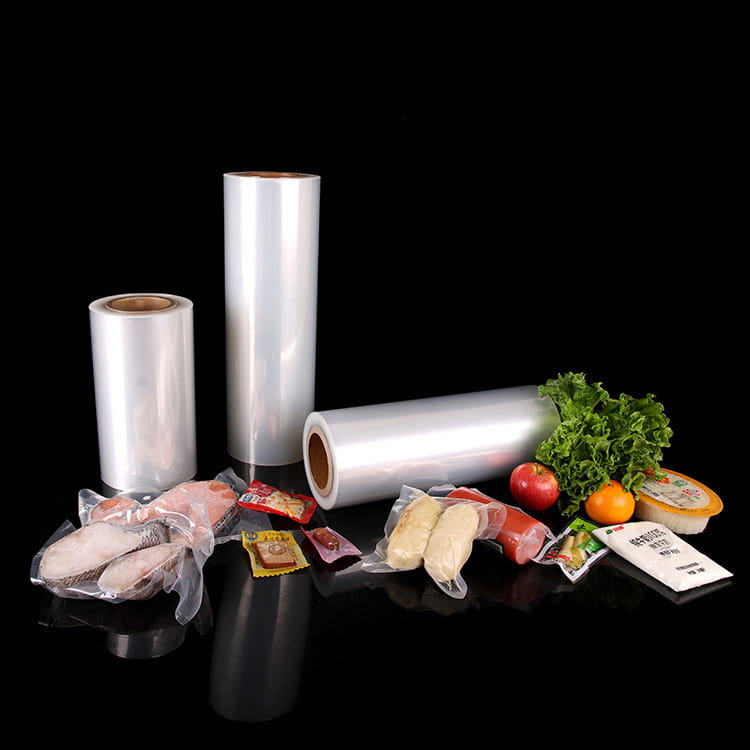
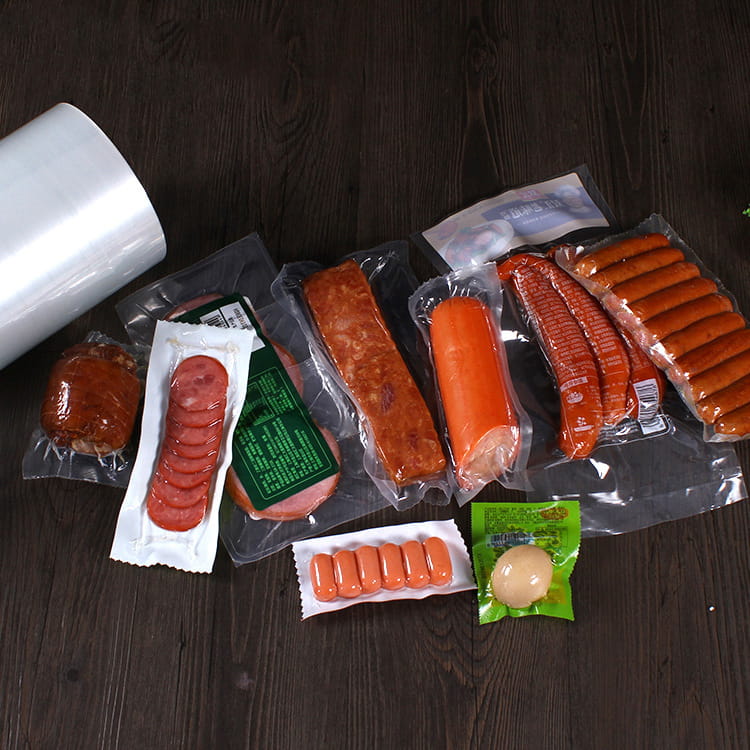
- Пищевая упаковка: Термоусадочная пленка на основе ПЭВД для лотков для птицы, стрейч-кожух из ЛПЭНП для упаковки поддонов и пап/пе пленка для консервации сыра или мяса (увеличение срока хранения с 7 до 21 дня).
- Сельскохозяйственные фильмы: УФ-стабилизированный ПЭНП для покрытий теплиц (срок службы 12–24 месяца) и стрейч-пленок для силоса с использованием многослойного ЛПЭНП/связующего/EVOH для снижения проникновения кислорода на 90%.
- Тяжелые промышленные мешки: Коэкструдированные пленки HDPE/LLDPE толщиной 120–180 мкм, обеспечивающие устойчивость к верхней нагрузке > 400 Н для строительных материалов или химических порошков.
- Медицина и гигиена: Дышащие пленки, получаемые путем добавления к полиэтилену наполнителей из карбоната кальция с последующим растяжением для создания микропор; используется в хирургических простынях и защитных чехлах.
Анализ рынка показывает, что глобальный спрос на промышленные полиэтиленовые рулоны растет на 4,2% в год за счет упаковки и автоматизации электронной коммерции. производители полиэтиленовой пленки инвестируйте в линии для выдувания пленки с вибрирующими тягами, чтобы уменьшить ширину ленты и гарантировать качество рулонов, соответствующее стандартам ASTM D2103.
6. Контроль качества и выбор материалов для производителей пленки
Стабильное производство высокопроизводительных рулон полиэтиленовой пленки инвентаризация опирается на строгие протоколы качества. производители полиэтиленовой пленки используйте лабораторные испытания индекса текучести расплава (MFI), количества гелей и оптических свойств. Для линии выдувной пленки Системы онлайн-мониторинга отслеживают толщину с помощью емкостных или бета-датчиков, обеспечивая обратную связь с автоматической матрицей. Испытание на растяжение в соответствии с АСТМ Д882 является обязательным для индивидуальных заказов, требующих определенного удлинения (например, >600 % для стретч-пленки).
Выбор материала предполагает выбор между Циглером-Наттой или ЛПЭНП, катализируемым металлоценом — последний обеспечивает более узкое молекулярно-массовое распределение и повышенную прозрачность. Для высокой производительности изготовленное на заказ полиэтиленовое покрытие , необходимо контролировать коэффициенты утилизации (<20% постпромышленного лома), чтобы избежать образования гелей разложения. Кроме того, электростатическое крепление и обработка коронным разрядом (38–44 дин/см) обеспечивают возможность печати и прочность соединения ламината. В таблице ниже приведены общие тесты качества и критерии приемки:
| Тестовый параметр | Метод | Типичная спецификация (ПЭВД/ЛПЭНП) |
|---|---|---|
| Изменение толщины | АСТМ Д374 | ±5% от номинала |
| Предел прочности (MD) | ASTM D882 | >20 МПа (ПЭВД), >35 МПа (ЛПЭНП) |
| Эльмендорфская слеза (MD) | АСТМ Д1922 | 150 – 400 г |
| COF (от фильма к фильму) | АСТМ Д1894 | 0,2 – 0,4 |
Расширенный manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring промышленные полиэтиленовые рулоны выполнять в условиях холодного хранения (-20°C) или в условиях высокой температуры (60°C).
Часто задаваемые вопросы (FAQ)
В1: В чем основная разница между пленкой LDPE и пленкой LLDPE при экструзии?
ПЭВД имеет более высокую прочность расплава и его легче перерабатывать в линии выдувной пленки , обеспечивая лучшую четкость и блеск. LLDPE обеспечивает превосходную прочность на разрыв, прокол и разрыв, но требует более высокой мощности двигателя из-за более высокой вязкости. Смеси ПЭНП/ЛПЭНП обычно позволяют сбалансировать технологичность и механическую прочность.
В2: Чем пленка PA/PE отличается от пленки PA/PP для упаковки пищевых продуктов?
пап/пе пленка обеспечивает превосходную герметичность и защиту от влаги при низкой стоимости, подходит для холодных/замороженных применений. пленка па/пп выдерживает более высокие температуры (реторта до 121°C) и обеспечивает превосходную химическую стойкость, идеально подходит для готовых блюд и упаковки горячего розлива.
В3: Можно ли переработать полиэтиленовую пленку после промышленного использования?
Да, большинство промышленных рулонов полиэтилена подлежат вторичной переработке посредством механической переработки. Однако соэкструзия нескольких материалов (ПА/ПЭ) требует разделения или добавок, улучшающих совместимость. Многие производители предлагают программы возврата постпромышленных отходов для производства переработанных гранул для слоев, не контактирующих с пищевыми продуктами.
Вопрос 4: Каковы типичные диапазоны толщины пленки HDPE в тяжелых условиях эксплуатации?
Для construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. производители пленки HDPE часто изменяют плотность с помощью добавок для достижения определенной жесткости и сопротивления разрыву.
Вопрос 5: Как я могу обеспечить постоянную однородность толщины рулона полиэтиленовой пленки?
Поддерживайте постоянную температуру расплава, используйте автоматическое управление болтами матрицы со сканированием толщины и оптимизируйте поток охлаждающего воздуха вокруг пузырька. Современный линии выдувной пленки оснащенный IBC (внутренним пузырьковым охлаждением), может снизить отклонения манометра до ±3–5%.